Қазақша
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Қалыптастырудан тиеуге дейін: шыны бөтелкелерді тексерудегі алты бақылау пункті
Шыны бөтелкелер жіберіп алу оңай жолдармен істен шығуы мүмкін. Мойын аймағындағы шаш сызығы. Ауыз ішіндегі чип, ол тек жапқыш орнатылған кезде көрінеді. Бөтелкені жеңіл қорапқа қарсы ұстағанша көлеңкеге ұқсайтын қалып тігісі. Мұндай ақаулар қалыптау сызығын байқамай қалдырады және кейінірек толтыру немесе орау кезеңінде, оларды түзету қымбатырақ болғанда ғана білінеді.
Бұл кезеңдердің арасында тұрған нәрсе - бұл бір тексеру емес, өндіріс және орау жолында орналасқан тексерулер тізбегі. Әрбір тексерудің мақсаты әртүрлі. Келесі реттілік HYT Packaging-те қолданылатын тексеру процесін және шыны ыдыстарды өндірушілер арасында табылған жалпы сапаны бақылау тәжірибесін көрсетеді: қолмен визуалды тексеру, машинаны автоматты түрде тексеру, жарық көмегімен тексеру, беріктік пен өнімділікті сынау, орау алдындағы тексеру және жөнелтілгенге дейін оралған картондарды қайта тексеру.
Жеке тексерулер сияқты реттілік маңызды. Бөтелкелер өндірісте қозғалған кезде сыртқы түрі мен өлшемді тексерулер орын алады; үлгілерде беріктік сынағы жүргізіледі; әшекейлеу беті өңдеуден кейін бағаланады; және картонды тексеру бөтелкелер оралғаннан кейін жүзеге асырылады. Бөтелке бір кезеңнен өтіп, екіншісі сәтсіздікке ұшырауы мүмкін, сондықтан кейінірек тексеру әрбір өткізіп алған ақауды анықтайды деген болжам бойынша ешқандай тексеруді өткізбеу керек.
Қабылдау критерийлері сапаны бақылау жүйесінің маңызды бөлігі болып табылады. Қатысушы тараптар критерийлерді кім анықтайтынын, қандай рұқсаттар қолданылатынын және қандай мақұлданған үлгі сілтеме ретінде қызмет ететінін келісу керек. Көптеген жобалар үшін бұл талаптар құрал-саймандар мен өндіріс басталғанға дейін тапсырыс сипаттамаларында құжатталуы керек. Кейінірек енгізілген өзгертулер әзірлеу шығындарын арттырып, жеткізу кестелеріне әсер етуі мүмкін.
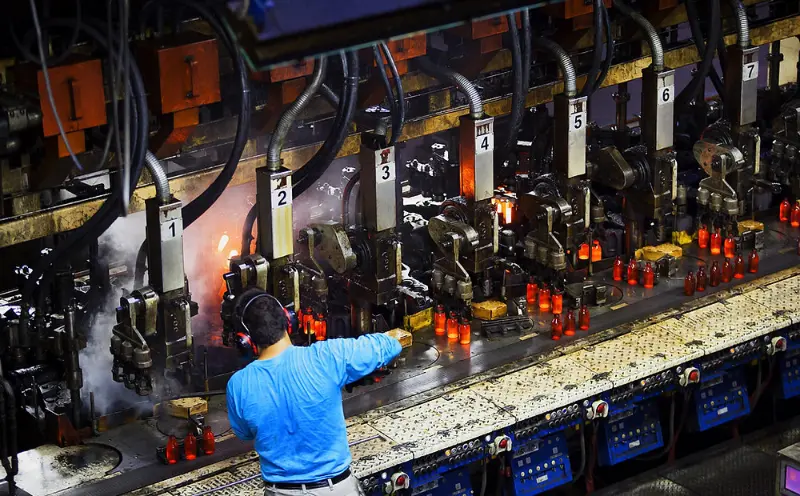 1. Қолмен тексеру
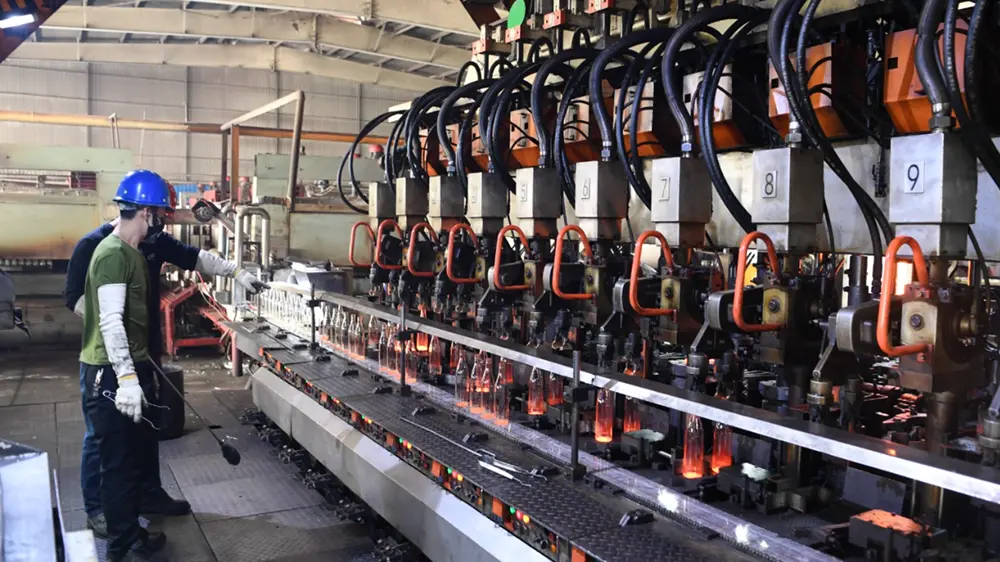
Үйретілген көздер, әлі де машиналар жанында жұмыс істейді
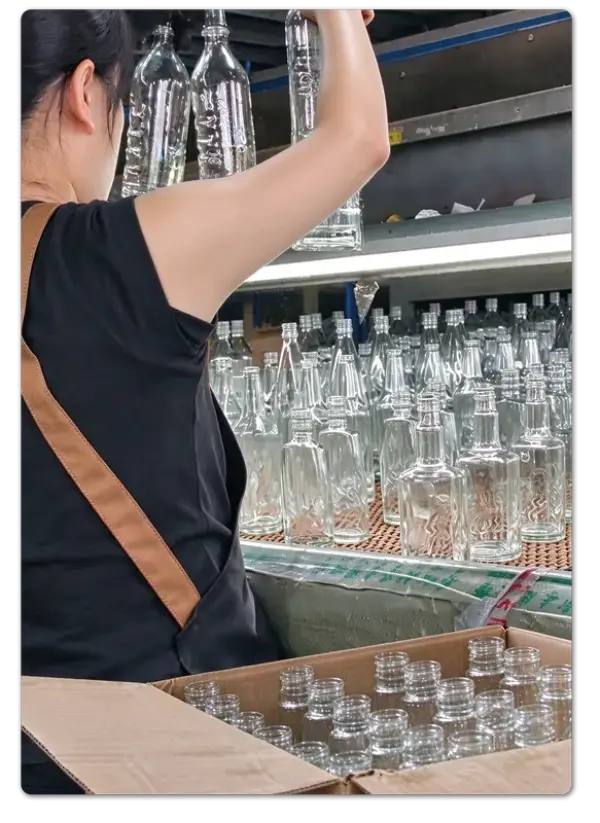
Қолмен тексеру шыны бөтелке сапасын бақылаудың маңызды бөлігі болып қала береді. Тіпті камералық тексеру жүйелерімен және лазерлік өлшеуіштермен жабдықталған зауыттарда инспекторлар конвейердің соңында бөтелкелерді жеке тексереді. Белгілі бір бұрыштарда ғана көрінетін сызаттар, сәл тегіс емес иықтар және толығымен жойылмаған қалып тігістерін қоса, белгіленген анықтау ережелері арқылы кейбір ақауларды анықтау қиын.
Инспекция бес негізгі бағытқа бағытталған: ауыз, мойын, иық, дене және негіз. Әр аймақтың әртүрлі ықтимал ақаулары бар. Дөңгелек емес ауыз жабудың дұрыс орналасуына кедергі келтіруі мүмкін. Мойын айналасындағы чип толтыру кезінде жарықшаққа айналуы мүмкін. Деформацияланған негіз бөтелкені паллетке немесе толтыру сызығының түсуіне тұрақсыз етуі мүмкін. Инспекторлар әрбір бөтелке оның спецификациясында анықталған физикалық және функционалдық талаптарға сәйкес келетінін бағалайды.
Қолмен тексеру сонымен қатар автоматтандырылған жабдықты толығымен ауыстыра алмайтын пікір деңгейін қамтамасыз етеді. Уақыт өте бір бөтелке дизайнымен жұмыс істейтін тәжірибелі инспекторлар өзгерістерді қабылдамау статистикасында пайда болғанға дейін тани алады. Оларға әйнек арқылы жарықтың өтуіндегі айырмашылықтар, өңдеу сипаттамаларындағы өзгерістер немесе иық пішініндегі нәзік өзгерістер болуы мүмкін. Мұндай бақылаулар әрқашан ресми бақылау жоспарында көрінбеуі мүмкін, бірақ олар дамып келе жатқан өндірістік мәселелерді анықтауға көмектеседі.
Бұл кезең сонымен қатар жазбаша сипаттамалардың дайын бөтелкелердің нақты көрінісіне сәйкес келетінін тексеруге көмектеседі. Сызба чиптің қолайлы өлшемін анықтай алады, бірақ ол чиптің дайын бөтелкеде қаншалықты көрінетінін толық көрсете алмайды. Инспекторлар мен тұтынушылар физикалық үлгілерді бірге зерттеу және келісілген сыртқы көрініс стандарттарын растау арқылы мұны тиімдірек бағалай алады.
Ол не ұстайды:Бекітілген үлгіге және келісілген өнім сипаттамаларына сәйкес бағаланған көрінетін сыртқы түрі мен жұмыс ақаулары.
2. Машинаны автоматты тексеру
Сызықтың жылдамдығындағы жүйелілік
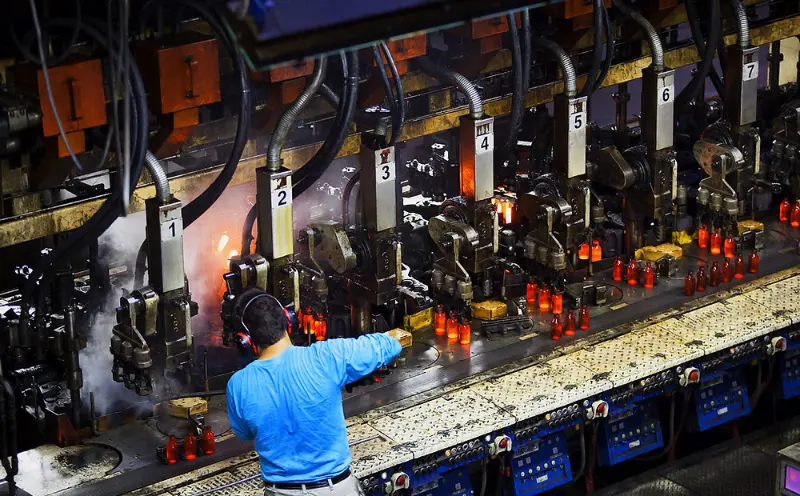
Қолмен тексеру адамның пайымдауын қамтамасыз ететін болса, машинаны автоматты тексеру қайталануды қамтамасыз етеді. Камера мен сенсор станциялары конфигурацияланған мүмкіндіктерді, соның ішінде өлшемдік төзімділікті, ауызды аяқтауды, бүйірлік қабырға мен негіз ақауларын, жарықтар мен қалыптасу ақауларын зерттейді. Әрбір бөтелке бүкіл өндіріс барысында бірдей анықтау шегімен бағаланады.
Ақаулы бөтелкелер әдетте автоматты түрде қабылданбайды және келесі өндіріс кезеңіне көшкенге дейін конвейерден жіберіледі. Бұл ақаулы шыны ыдыстардың орау аймағына жетуіне жол бермеуге көмектеседі, бұл жерде жарылған бөтелке көрші бөтелкелер мен қорапты зақымдауы мүмкін.
Дегенмен, тексеру машинасының анықтау мүмкіндігі оның сенсорларына, алгоритмдеріне және конфигурациясына байланысты. Анықталған анықтау параметрлерінен тыс ақау жүйе арқылы өтуі мүмкін, ал тым қатаң параметрлер қажетсіз қабылдамауларға әкелуі мүмкін. Осы себепті, машинаны тексеру әрбір ықтимал ақауды анықтау кепілдігі емес, бақыланатын скрининг процесі ретінде жақсы түсініледі.
Өндіріс желілері бөтелкелердің әртүрлі сипаттамаларын жабу үшін бірнеше тексеру станцияларын пайдалана алады. Олардың бірлескен тиімділігі әлі де жабдық мүмкіндігіне, анықтау сезімталдығына және желі конфигурациясына байланысты. Нәтижесінде ұқсас тексеру процестерін қолданатын екі зауыт әртүрлі анықтау және қабылдамау нәтижелеріне қол жеткізуі мүмкін.
Ол не ұстайды:Өндіріс жылдамдығындағы өлшемдік және құрылымдық ақаулар, машинаның алдын ала анықталған шектеріне сәйкес бағаланады.
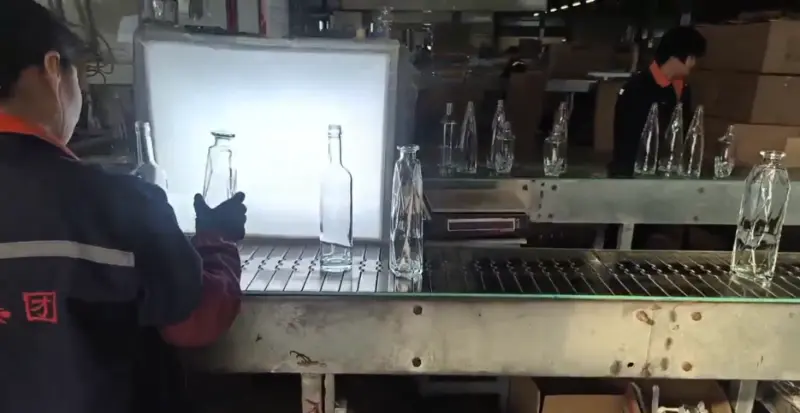
3. Жарықпен визуалды тексеру
Жарық қорабы нені көрсетеді
Кейбір әйнек ақауларын бақыланатын жарықтандыру кезінде анықтау оңайырақ болады. Мөлдір бөтелкені жарқын фонда ұстағанда, қарапайым зауыт жарығында көру қиын болуы мүмкін мүмкіндіктер айқынырақ болады. Оларға шыны қабырғадағы көпіршіктер, тастар мен бөгде қосындылар, негізден созылған ұсақ жарықтар, әйнектің біркелкі таралуы және дайын бөтелкенің сыртқы түріне әсер етуі мүмкін бетінің толқындылығы жатады.
Тексеру әдісі жақсы белгіленген, бірақ қабылдау критерийлері белгіленген өтінімге сәйкес анықталуы керек. Көпіршік өлшемі, саны, орны, қосу түрі және көріну шектері жобалар арасында әр түрлі болуы мүмкін. Мысалы, мөлдірде байқалатын ақауларшыны ішімдік бөтелкесіспрей бояуы, аязды немесе оюмен безендірілген бөтелкеде азырақ көрінуі мүмкін.
Жарық көмегімен тексерудің де шектеулері бар. Шыны қабырғаның тереңінде орналасқан немесе көру бұрышына параллель орналасқан ақауларды анықтау қиын болып қалуы мүмкін. Бұл ақаулар белгілі бір қауіп төндіретін болса, машинаны қосымша тексеру немесе деструктивті үлгіні тексеру қажет болуы мүмкін.
Осы себепті қабылдау критерийлері мінсіз ашықтықты күтуге емес, тексеру әдісі нақты тексере алатын нәрсеге негізделуі керек. Көзбен шолу арқылы дәйекті түрде тексерілмейтін талап өнімді қабылдау кезінде келіспеушіліктердің көзі болуы мүмкін.
Ол не ұстайды:Айқындық, мөлдірлік, ішкі қосындылар және бет сапасы құжатталған шектеулермен бақыланатын жарықтандыру кезінде бағаланады.
4. Күш пен өнімділікті тексеру
Бөтелке толтырылғаннан кейін не болады, ол аман қалады ма
Сыртқы түрі шыны бөтелке сапасының бір бөлігі ғана. Дұрыс көрінетін, бірақ жабылатын бастың астында, пастеризатордың ішінде немесе жинақталған қораптың түбінде істен шыққан бөтелке әлі де мақсатты қолдану үшін жарамсыз. Өнімділік сынағы өнімдерді толтыру және тарату сатыларына жеткенге дейін осы тәуекелдерді бағалауға көмектеседі.
Сынақ кезінде анықталған үлгі белгілі механикалық жүктемелерге, ішкі қысымдарға немесе температураның өзгеруіне ұшырайды. Содан кейін нәтижелер бөтелке дизайны және оның мақсатты қолданылуы үшін белгіленген қабылдау критерийлерімен салыстырылады.
Төрт сынақ санаты көптеген жалпы талаптарды қамтиды, бірақ қолданба оларды шақырғанда қосымша әдістер қосылуы мүмкін.
| Тест әдісі | Тест нені өлшейді |
|---|---|
| Тік жүктеме немесе қысу сынағы | Белгіленген сынақ жағдайында бөтелке қаншалықты төмен күшке төтеп бере алады. |
| Ішкі қысымды сынау | Ішкі қысымға төзімділік, әсіресе қысымды мазмұнды ұстауға арналған бөтелкелер үшін. |
| Термиялық соққы сынағы | Белгіленген сынақ жағдайларында температураның жылдам өзгеруіне төзімділік. |
| Басқа арнайы өнімділік сынақтары | Бұйрықта анықталған қосымша механикалық немесе қолданбалы талаптар. |
Сынақ әдістерін таңдау бөтелке дизайнына, әйнек сипаттамаларына, мақсатты қолдануға және қолданылатын қабылдау критерийлеріне байланысты. Әрбір бөтелке сынақтардың бірдей комбинациясын қажет етпейді.
Сынақ нәтижелері өндірістік партиядағы әрбір бөтелкені автоматты түрде растаудан гөрі зерттелген үлгілерге қолданылады. Үлгі мөлшері мен таңдау тестілеу әдісінің маңызды бөліктері болып табылады. Өткізу үлгісі өндіріс процесі және сыналған өнімдер туралы ақпаратты береді, бірақ оны лоттағы әрбір бірлік жеке сыналғанының дәлелі ретінде түсіндірмеу керек. Сондықтан сынақ есебі үлгіні және сынақ орындалған шарттарды анықтауы керек.
 Сондай-ақ беріктік сынауын қаттылықты өлшеуден ажырату маңызды. Бұл әдістер әртүрлі жабдықты пайдаланады және әртүрлі қасиеттерді бағалайды. Қаттылық нәтижесін механикалық беріктік сынағы үшін алмастыру ретінде қарастыруға болмайды және тексеру есептері нақты қолданылатын әдісті анықтауы керек.
Ол не ұстайды:Қолданбаға тән сынақ критерийлеріне сәйкес анықталған үлгілер бойынша өлшенген механикалық және термиялық өнімділік мәселелері.
5. Қаптаманы алдын ала тексеру
Картон жабылар алдындағы соңғы көзқарас
Қаптама өндіріс процесінде бір жақты есікке жақын. Бөтелкелер есептеліп, реттеліп, қорғалған және картон қорапшаларының ішінде мөрленгеннен кейін ақауды анықтау қиындай түседі. Картондарды қайта ашу, мөлшерлерді салыстыру және паллеттерді қайта құру қажет болуы мүмкін. Қаптаманы алдын ала тексеру сәйкес келмейтін өнімдердің осы кезеңге жетуіне жол бермеуге көмектеседі.
Тексеру сыртқы түрін, өнімнің сипаттамаларын, санын және қажет болған жағдайда бетті безендіру сапасын қамтиды.
Әшекейленген шыны бөтелкелер үшін тексеру тізімінде қосымша элементтер бар:
- Логотиптің орны және басып шығаруды тіркеу
- Өндірістегі түс консистенциясы
- Қаптаманың сыртқы түрі және жабу
- Бетті безендіру сапасы
- Тапсырыс үшін келісілген басқа безендіру сипаттамалары
Декорация тексеру процесінің маңызды бөлігі болып табылады, өйткені бекітілген дизайн мен сапа критерийлері сәйкес келуі керек. Басып шығару, мұздату, спрей бояу және гравюра әдетте өнімді әзірлеу кезінде белгіленеді. Беттік өңдеу бекітілген дизайнның бір бөлігі болғаннан кейін оның сыртқы түрі мен қолданылатын рұқсат етілген рұқсаттары да қабылдау критерийлеріне қосылуы керек.
Көрнекі түрде бекітілген, бірақ жазбаша төзімділігі жоқ безендіру туралы анықтама соңғы тексеру кезінде келіспеушіліктердің көзі болуы мүмкін. Түсті, позицияны, қамтуды және қолайлы сыртқы түрін алдын ала құжаттау тексеру процесін дәйекті етеді.
Қаптаманың өзі де чектің бір бөлігі болып табылады. Бөлгіштер, қорғаныс кірістірулері және картон конфигурациялары тасымалдау кезінде бөтелкелердің қозғалуынан және бөтелкеден бөтелкеге тиюден қаншалықты жақсы қорғалғанын анықтайды. Қаптама үстелінде тексеруден өткен картон, егер оның ішкі құрылымы жеткілікті қорғанысты қамтамасыз етпесе, транзиттік зақымға әлі де осал болуы мүмкін.
Ол не ұстайды:Картондарды пломбалау алдында өнімнің сәйкестігі, безендіру сапасы, саны және орау дайындығы.
6. Жеткізу алдындағы тексеру
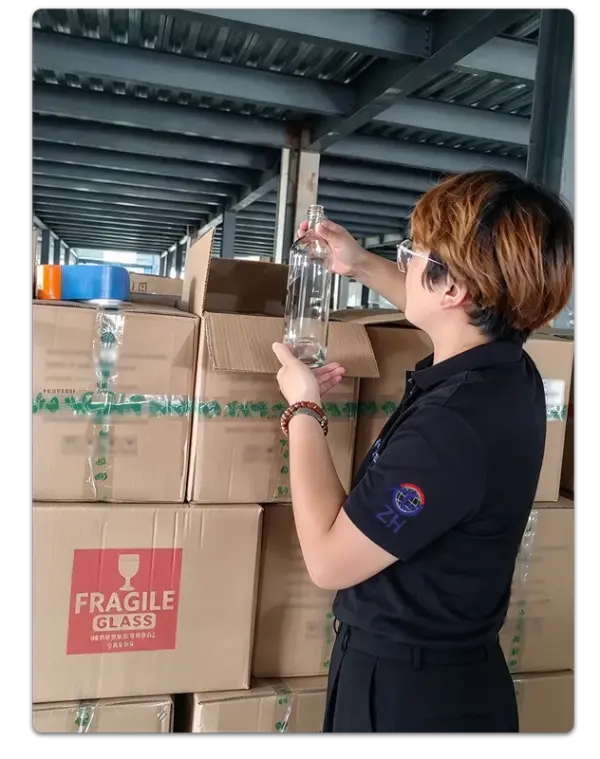 Картонды тексеру үшін қорапты қайта ашу
Жеткізу алдындағы инспекция бұрын сапа тексерулерінен өткен өнімдерді тексерудің екінші мүмкіндігін береді. Таңдалған қораптар келісілген сынама алу жоспарына сәйкес ашылады. Ішіндегі бөтелкелер сыртқы түрі, көрінетін ақаулары, өнімнің сипаттамалары және безендіру сапасы үшін қайта тексеріледі. Инспекторлар сонымен қатар бөтелкелердің дұрыс орналастырылғанын және қорғалғанын растау үшін орау тәртібін тексереді.
Бұл өнімдерді бастапқы өндірістік күйінде емес, нақты жөнелту күйінде бағалайтын тексеру кезеңі. Ол өңдеу кезіндегі зақымдарды, орау қателерін және бұрынғы өндірістік тексерулер кезінде болмауы мүмкін жүктеуге қатысты мәселелерді анықтай алады.
Ашылған қораптардың саны тапсырыс талаптарына, жөнелту көлеміне, өнімнің құнына және келісілген сынама алу жоспарына байланысты. Әртүрлі жобалар әртүрлі іріктеу деңгейлерін қолдануы мүмкін. Маңыздысы - тексеру әдісі мен қабылдау критерийлері алдын ала келісіліп, дәйекті түрде қолданылады, осылайша жөнелтуді мақұлдау немесе қабылдамау субъективті пайымдаумен емес, құжатталған талаптармен расталады.
Нәтижесі - тауарлар қазірдің өзінде оралған, таңбаланған, қабатталған және тиеуді күткен кезде қосымша бақылау нүктесі.
Ол не ұстайды:Буып-түйілген өнімдер мен орау шарттары, тиеу алдында келісілген сынама алу жоспарына сәйкес қайта тексерілді.
Тексеру бағыты:Таңдалған оралған өнімдерді, қораптың күйін және жөнелту алдында қорғаныш қаптаманы қайта тексеру.
Алты тексеру, бір жүйе
Толтыру сызығына жеткен бөтелке тексерудің алты түрінен өтті
Әрбір тексеру әртүрлі сұраққа жауап береді. Бөтелке дұрыс көрінеді ме? Оның өлшемдері төзімділік шегінде ме? Шыны оптикалық таза ма? Ол белгіленген қызмет көрсету шарттарына төтеп бере ала ма? Декорация бекітілген дизайнға сәйкес келе ме? Өнім орау кезінде қорғалған күйде қалды ма?
Бірде-бір кезең осы талаптардың барлығын қамтымайды және тексеру кезеңдері бірін-бірі алмастыра алмайды. Бөтелкені картон қораптың ішіне жапқан кезде, өндіріс ақауларын түзету мүмкіндіктерінің көпшілігі өтіп кеткен. Сондықтан өндіріс процесінде бұрын жүргізілген тексерулер жөнелту алдындағы соңғы тексерулер сияқты маңызды.
Жүйенің тиімділігі нақты құжатталған қабылдау критерийлеріне байланысты. Әйнекті тексеру рұқсат етілген көпіршік өлшемдері, қалып тігісінің көрінуі, бетіндегі ақаулар және үлгіде рұқсат етілген ақаулы бөтелкелер саны туралы практикалық шешімдерді қамтиды. Бұл талаптар жеткізілімнен кейін бірінші рет талқыланбай, өндіріс басталғанға дейін тапсырыс беруші мен жеткізуші арасында келісілуі керек.
Жобаға қатысты тексеру критерийлерін құжаттайтын және мақұлданған анықтамалық үлгілерді сақтайтын жеткізушілер сапа стандарттарының сәйкестігін сақтай алады және өнімді қабылдау кезінде келіспеушіліктерді азайта алады. Жекелеген үшіншыны ішімдік бөтелкесіЖобаларда бұл мәліметтер бөтелке пішіні, шыны мөлдірлігі, бетті өңдеу және безендіру соңғы спецификацияның бір бөлігі болған кезде өте маңызды.
Бұл тексеру құрылымы бір өндірушіге ғана тән емес. Ол шыны ыдыстар өнеркәсібінде қолданылатын практикалық тәсілді көрсетеді: ақаулар өндірістің әртүрлі кезеңдерінде орын алуы мүмкін және әртүрлі нүктелерде орналастырылған тексерулер бір түпкілікті тексеру өткізіп жіберуі мүмкін мәселелерді анықтауға көмектеседі.
HYT Packaging бөтелке дизайнымен, өндіру процесімен және мақсатты қолданумен анықталатын инспекция басымдықтары бар осы көп сатылы тексеру тәсілін ұстанады.
Шыны бөтелке жеткізушісін бағалайтын тұтынушылар үшін неғұрлым пайдалы сұрақ тек қанша тексеру жүргізілетіні ғана емес, әрбір тексеруде нақты, құжатталған қабылдау критерийлері бар ма. Белгісіз шектеулері бар алты тексеру арнайы стандарттармен, анықталған іріктеу әдістерімен және бекітілген анықтамалық үлгілермен қолдау көрсетілетін тексерулердің азырақ санына қарағанда аз сенімділік береді.
Қатысты жаңалықтар
- Неліктен керамикалық әтеш виски графинінің бөтелкесі премиум спиртті орау үшін тамаша таңдау болып табылады
- Неліктен 750 мл Аризона дөңгелек шыны спирттік бөтелке премиум спиртті орау үшін тамаша таңдау болып табылады
- Жаңа арнайы арақ шыны бөтелкесі: Солтүстік Америка спирті брендіне арналған HYT қаптамасы
- Неліктен тұтқасы бар 1,75 л шыны ликер құмырасы заманауи сусындарды орау үшін ақылды таңдау болып табылады
- HYT Packaging төмен көміртекті сусын брендтерін қолдау үшін жаңа жеңіл шақпақ тастан жасалған шыны спирттер бөтелкелер желісін шығарады
- Ұзын мойынды Беллиссима әйнек бөтелкесі бар үстіңгі тығыны сіздің сусын брендіңізді қалай көтере алады
Маған хабарлама қалдырыңыз
Жаңа өнімдер



Жаңалықтар бойынша ұсыныстар